


Kattava strategia turbiinien siipien valmistustarkkuuden parantamiseksi
Kaasudynaamisen energian muuntamisen avaintekijänä turbiinin siipien mittatarkkuus ei liity pelkästään siihen, voidaanko kaasuturbiini asentaa sujuvasti, vaan myös avaintekijä sen turvallisen toiminnan varmistamiseksi. Turbiinin siiven osat ovat monimutkaisia tilapintoja, joiden paksuus on epätasainen, ja epämääräisen investointitarkkuusvaluprosessi on monimutkainen, jossa jokainen vaihe vaikuttaa lopullisen siiven mittatarkkuuteen ja on vaikea ottaa huomioon sen geometrisia ominaisuuksia. terän taivutus ja vääntömuodonmuutos ja terän kaarevuus vain luottamalla muotin pinnan pienennysmenetelmään. Prosessin aikana vahamuotista terävaluon ei tapahdu vain tilavuuden kutistumista, vaan myös geometriset ominaisuudet muuttuvat jossain määrin, mikä aiheuttaa valun koon poikkeamisen linjasta. Siksi varsinaisessa tuotantoprosessissa jokainen turbiinin siipien valmistuslinkki on mitattava ja ohjattava tarkasti. Jo 1970-luvulla Iso-Britannia ja Yhdysvallat ovat saavuttaneet merkittäviä tuloksia sydämen ohjaustekniikassa, ja niitä käytetään valuun. Viime vuosina optiset skannerit ja teollisuustomogrofian (CT) kaasuturbiinimoottorin siiven tietokonemittaukset ulkomailla vaativat siipien mittaustarkkuuden säätämistä 50-80 μm:n sisällä ja sallittua toleranssia ± ± 0,5 mm. Lisäksi CAD-malliin rekisteröinnin avulla terän kunkin osan vääristymä ja muodonmuutos voidaan heijastua suoraan [51-52].
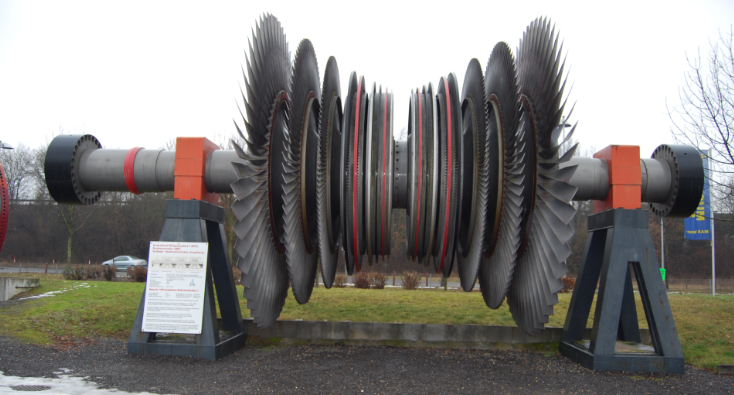
Lapojen kriittisestä roolista ja valmistustekniikan vaikeudesta johtuen turbiinin siipien muodonsäätöä pidetään ulkomailla erittäin ydinteknologiana ja sen tutkimustuloksia julkistetaan harvoin. Kaasuturbiinimoottorin siipien testaustekniikka Kiinassa on vielä kehitysvaiheessa. Testausteknologiastandardien osalta kotimaiset ilmailualan standardit ovat vain HB5647-98 ja HB20126-201. Siksi jotkut kotimaiset valmistajat ja tutkimuslaitokset ovat esittäneet omat testaus- ja hyväksymistekniset vaatimukset sisäiseen hyväksyntään, mikä on kätevää sovellusten hallinnassa. Tässä prosessissa ne yhdistettiin ulkomaisiin mittausteknisiin välineisiin ja sen mukaan, onko mittauslaite kosketuksessa mitattavaan kohteeseen, kaasuturbiinimoottorin siiven mittausmenetelmä jaetaan kosketus- ja kosketuksettomaan. Koskettimien mittausmenetelmiä ovat pääasiassa: vakiomallimittausmenetelmä, induktanssimittausmenetelmä ja kolmen koordinaatin mittausmenetelmä. Kosketuksettomiin mittausmenetelmiin kuuluvat pääasiassa: laserskannausmittaus, ultraäänitunnistus, konenäkömittaus ja teollinen CT-mittaus [53]. Lisäksi tällä hetkellä osa tutkijoista on tutkinut numeeriseen simulaatioon perustuvaa teräkoon säätöä, ja big dataan ja numeeriseen simulaatioon perustuva virhekertymä ja -siirto on noussut tärkeäksi menetelmäksi tulevan kehityksen kannalta.
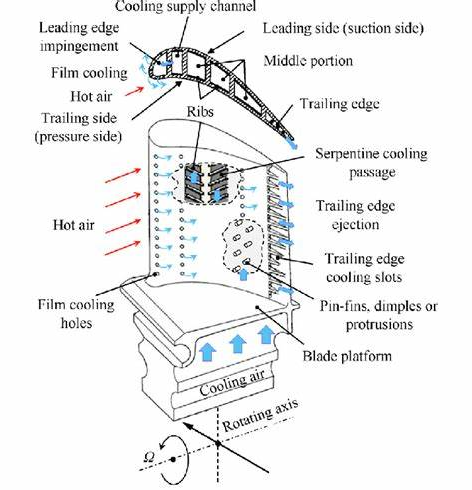
Kaasuturbiinin sylinterimäisten/yksikideturbiinin siipien rakenteellisten ominaisuuksien ja valuprosessin ominaisuuksien perusteella koko tarkkuusvaluprosessin mittatarkkuuden hallinta on avain siipien koon pätevän nopeuden parantamiseen. Tämän perusteella tämä tutkimusryhmä ottaa käyttöön 3D-laserskannausmittausmenetelmän ja teollisen CT-mittausmenetelmän yhdistettynä kolmiulotteisiin koordinaatti- ja ultraäänitunnistusmenetelmiin vikojen havaitsemisen ja koon mittauksen suorittamiseksi koko kaasuturbiinimoottorin siipien valmistusprosessia varten. (vahamuottiaihio, ydinaihio, keraaminen ydin, vahapuristinydin, muotinkuori vahalla, muotinkuori ilman vahaa, valu). Koko turbiinin siipien valmisteluprosessin mittatarkkuus ja virheenhallintamalli määritettiin.
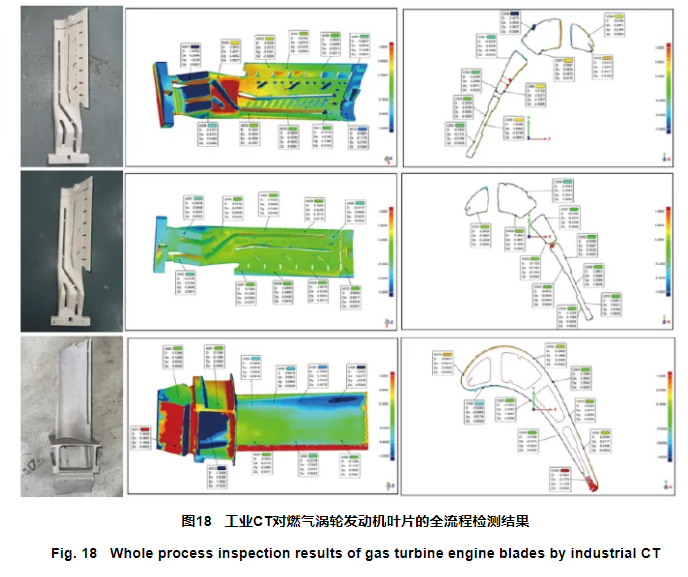
KUVA. Kuva 18 esittää siipien koon mittaustulosten analysointia keskeisistä näkökohdista, kuten aihiosta, sydämestä ja suurikokoisten turbiinien siipien valusta tietyntyyppisen kehittämämme kaasuturbiinin. Valukappaleiden osalta katso DCPG5 julkaisussa GB/T 6414−−2017, sallittu toleranssi on ±±0,5 mm, ja mittaustarkkuuden on oltava 120 μm; Keraamisen ytimen sallittu toleranssi on ±±0,3 mm, ja mittaustarkkuus on säädettävä 80 μμ
m. Teräkehitysprosessissa mittatarkkuuden säätö suoritetaan kaikille valmistetuille siiville koko prosessin aikana ja avustuksella analysoidaan kaasuturbiinimoottorin aihion, hylsyn ja valuvaiheiden mittatarkkuus ja virheet terän valmisteluprosessin aikana. käänteisen varmennusohjelmiston Geomajic-Control tai GOM. Koko terän valmisteluprosessin mittapoikkeama ja muodonmuutoslaki paljastettiin alustavasti. Tulokset osoittavat, että ainetta rikkomattomat mittausmenetelmät, kuten 3D-laserskannaus, teollinen CT- ja ultraäänitestaus, voivat täyttää tietyntyyppisten kaasuturbiinimoottorien siipien mittaustarkkuusvaatimukset. Kolmiulotteisella laserskannausmittausmenetelmällä voidaan saada ääriviivat tärkeimmistä välikomponenteista, kuten terästä, vahamuotista ja kaasuturbiinimoottorin keraamisesta ytimestä, ja se voi arvioida tarkasti terän vääntömuodonmuutoksia. Teollinen CT ei voi vain havaita keraamisen ytimen, vahamuotin ja muotin kuoren sisäisiä vikoja, vaan myös mitata ääriviivat, sisäontelon rakennetta, seinämän paksuutta ja muita tärkeitä osia erittäin tarkasti. Ultraäänitarkastuksella voidaan mitata tarkasti vahamuotin ja terän seinämän paksuusrakenne. Nämä edistyneet mittausmenetelmät varmistavat suurikokoisten turbiinien siipien koko prosessin koon mittauksen ja tarkan ohjauksen, erityisesti muotin kuoren koon mittauksen, joka perustuu teolliseen CT-tunnistustekniikkaan, jolla voidaan erottaa muotin kuoren sisäontelorakenne ja verrata niitä. se mallin kanssa toteuttaen siten muotin kuoren koon tarkan mittauksen, mikä on mahdotonta saavuttaa perinteisillä mittausmenetelmillä.
Tällä hetkellä testausmenetelmät, jotka ovat vähitellen kypsiä ja otettu käyttöön kaasuturbiinimoottorien siipien teknisissä sovelluksissa, lyhentävät suuresti siipien kehityssykliä, parantavat siipien koon pätevää nopeutta ja alentavat siipien kustannuksia. Kaasuturbiinimoottorien siivissä on kuitenkin edelleen seuraavia puutteita: puutteelliset tekniset tiedot ja standardijärjestelmä siipien testaamiseen, tehokkaiden teknisten varmennusmenetelmien puute, riittämätön tietojen kerääntyminen mittojen muutokseen ja virheiden kertymiseen siipien valmistelun aikana sekä omatoimisuus. -kehitetty teräkoon mittaus- ja analysointiohjelmisto. Kun tietotekniikkaa käytetään laajasti terien valmistuksen alalla, älykkäällä koneoppimiseen ja numeeriseen simulointiin perustuvalla valmistustekniikalla on myös tärkeä rooli koko terän prosessin virheenhallinnassa koon säätötarkkuuden parantamiseksi. terästä.


